

Ip yigirish ustaxonasi
Kashmir yigirish seximizni tanishtirish va ish jarayonini ko‘rsatishdan mamnunman. Biz asosan Nm.1/15, 2/16, 2/60, 2/120 va hokazo kaşmir iplarini ishlab chiqaramiz. To'qilgan kashmir sharf yoki trikotaj kaşmir kozok, adyol va boshqalar bo'ladimi, kashmir iplari barcha kaşmir mahsulotlarining asosidir. Bizda kaşmir ip yigirish jarayoni, sifat nazorati, tekshirish va hokazolarga juda qattiq talablar qo'yiladi. Chunki bu mahsulot sifati, qo'l hissi va chidamliligi bilan bevosita bog'liq. Shunday qilib, bu, albatta, butun ishlab chiqarish jarayoni uchun asosiy nuqta.
Men kaşmir iplarini tayyorlash jarayoni, xomashyo tolasini qanday bo'yash va ipga aylantirish kerakligini tanishtirishdan juda xursandman, biz asosan Nm bilan kaşmir ip ishlab chiqaramiz. 1/15, 1/16, 2/26, 2/60, 2/100 va boshqalar. Kashmir kalavasi barcha kashmir mahsulotlarining asosidir, u to'qilgan yoki trikotaj kashmir sharf, adyol yoki kozok bo'lishidan qat'i nazar, u ishlab chiqarish sifatiga, qo'l hissi va chidamliligiga bevosita ta'sir qiladi, ip yigirish haqiqatan ham butun ishlab chiqarish uchun asosiy jarayondir. Bizning ustaxonamizdagi har bir qadam qat'iy tizim tomonidan to'liq nazorat qilinadi, asosiy jarayonlar uchun men bilan birga keling.
1-Xom ashyo
Alashan/Alxa ligasi Ichki Mo'g'ulistonning shimoli-g'arbiy qismida, Xitoy, Sibir dashtlaridan kelgan shamol bu hududlarni qishda -30 darajaga yetgan. U yerning iqlimi haroratning tez o'zgarishi va kuchli shamol bilan birgalikda ekstremal ob-havo sharoitlaridan biridir. Geografik joylashuvi va og'ir iqlim sharoiti tufayli, Ichki Mo'g'ulistondagi echkilar o'zlarini sovuq sovuq va bo'ronli shamoldan himoya qilish uchun dunyodagi eng yaxshi, eng uzun va eng yumshoq kaşmirni ishlab chiqaradi.
Bu yerdagi chorvadorlar hali ham an’anaviy o‘tlash usulini saqlab kelmoqdalar. Asl ekologiya, 100% ekologik toza va barqaror bu ming yillar davomida amal qilishning yagona yo'lidir. Kashmir odatda aprel oyida to'kiladi, bu qimmatbaho tolani qo'lda tarash orqali olish mumkin, bu bosqich uchun juda qiyin bo'lishi shart emas. Bu mavsumda echki haroratning ko'tarilishi tufayli o'z-o'zidan sochlarini yo'qotadi.

2-Bo‘yash
Bo'yoq kaşmirni bo'yash uchun laboratoriya nisbati bo'yicha modulyatsiya qilinadi va qo'y tolasi namlikni yaxshi singdiradi, bo'yashdan keyin so'nmaydi va rangning yuqori to'yinganligiga ega. Taxminan 90-85 daraja past haroratli binoni usulidan foydalanamiz va ekologik toza va ifloslantiruvchi moddalardan foydalanamiz. Rangni bir vaqtning o'zida bo'yash mumkin emas, hech bo'lmaganda ikki marta bo'linib, rangning to'g'riligini ta'minlash, bo'yash jarayonining qat'iy bajarilishiga qo'shimcha ravishda bo'yash jarayoni, bo'yashga chidamliligini ta'minlash.

Odatda, biz Pantone Guide-dan rang ma'lumotnomasi sifatida foydalanamiz, dunyoning turli burchaklarida rangni tasdiqlash ikkalamiz uchun ham oson. Albatta, mijozlar bizga o'zlarining rang namunalarini yuborishlari yoki o'z ip rangli kartamiz orqali tanlashlari mumkin.

Tugallangan bo'yash. Ular keyingi qadamni kutishmoqda - Carding
3-Aralash
Tarashdan oldin aralashtirish jarayonini tugatishimiz kerak. Bu texnologiya varag'iga muvofiq har bir alohida rang uchun mukammal tola aralashmasini olish bosqichidir. Bu tolalarni ochuvchi mashinalar orqali o'tkazish jarayoni bo'lib, ular tolali shtapellarni ajratib turadi va har qanday kirni olib tashlaydi. Soqol tolaga haddan tashqari shikast etkazmasdan tolalar harakatini osonlashtirish uchun atomizator orqali moylash materiallari qo'shiladi.

4-Kartalash
Taroqlash mashinasi yuqoridagi va qoziq (shuningdek, jun deb ataladi) aralashmasini roverga qayta ishlaydi. Kaşmir tolasining nozik nozikligi, past quvvati va bo'shashgan tolasi tufayli, tarash jarayonini yanada qulayroq qilish, tolaning shikastlanishini kamaytirish va shu bilan birga asl o'yib ishlanganiga ko'ra, katta oraliq va kichik qoldiq nisbatdan foydalanish tavsiya etiladi. engil vazn, kichik oziqlantirish va kuchli burish, xom ashyoning holati va yigiruv iplari soniga ko'ra, dizayn qo'pol va qimmatbaho chiziqlar bir tekis quritilishini, sirt yumaloq va qattiq bo'lishini ta'minlash uchun amalga oshiriladi va kuchi mos keladi.

U tola bo‘laklarini parchalaydi, so‘ngra har bir tolani parallel ravishda to‘r hosil qiladi.

To'rni olganimizdan so'ng, kaşmirni ipga aylantirish mumkin, keyin esa g'altaklarga o'raladi. Ammo hozir ularni ip deb atash mumkin emas, chunki ular juda mo'rt va sindirish oson.

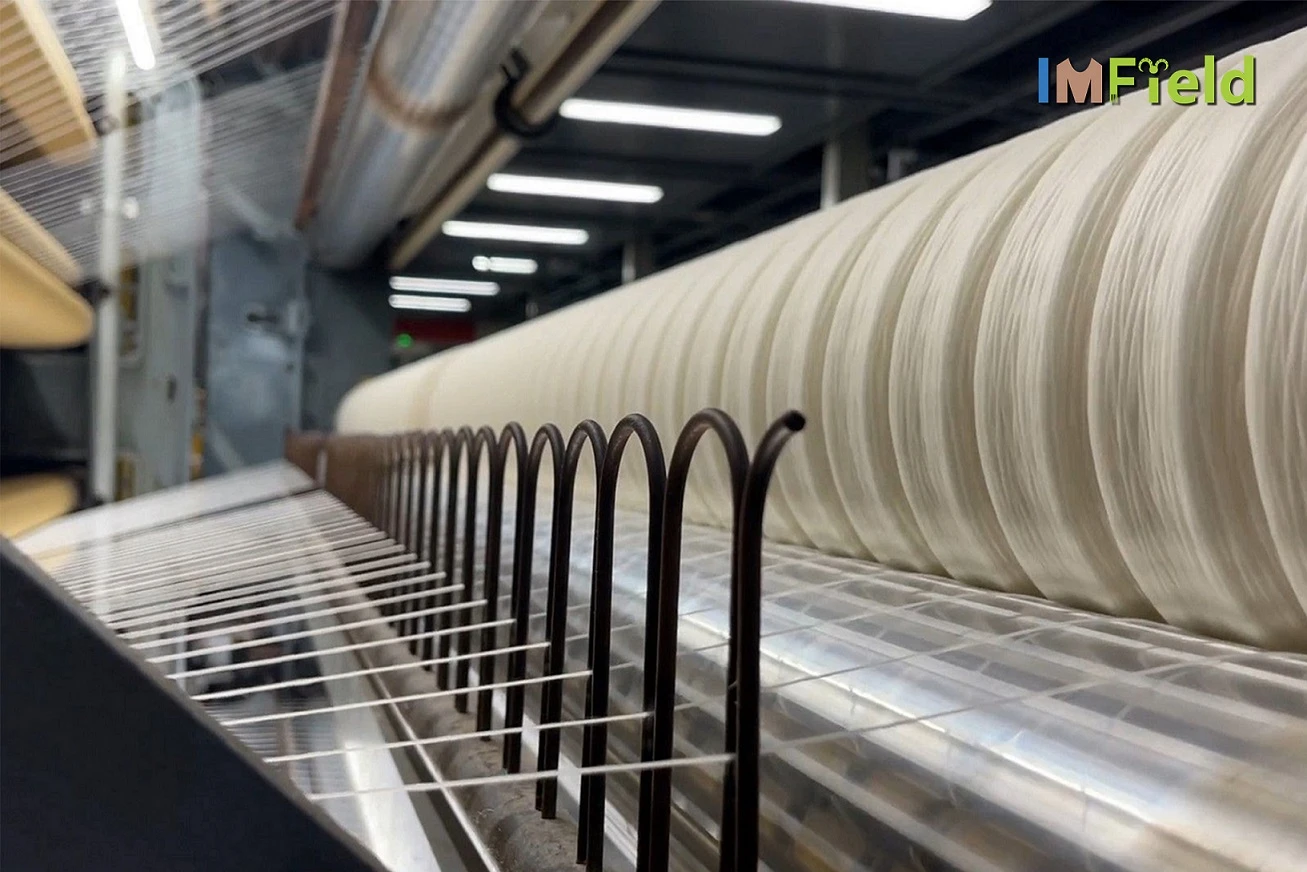

5-Spinning
G'altaklarni yigiruv mashinalariga qo'yamiz. Bu mashinalar juda katta va, albatta, ishlab chiqarish juda yuqori. Har kuni bir necha tonna kaşmir ip ishlab chiqarishimiz mumkin. Mashina ipni oldinga va orqaga siljitib, so'ngra mokiga o'rash orqali ipning burilishini va mustahkamligini oshiradi. Endi ipning mustahkamligi ancha yaxshilandi. Mana, xachir yigirish deb nomlanuvchi kashmir yigirish mashinasi. Odatda trikotaj iplar bu uskuna yordamida yigiriladi.
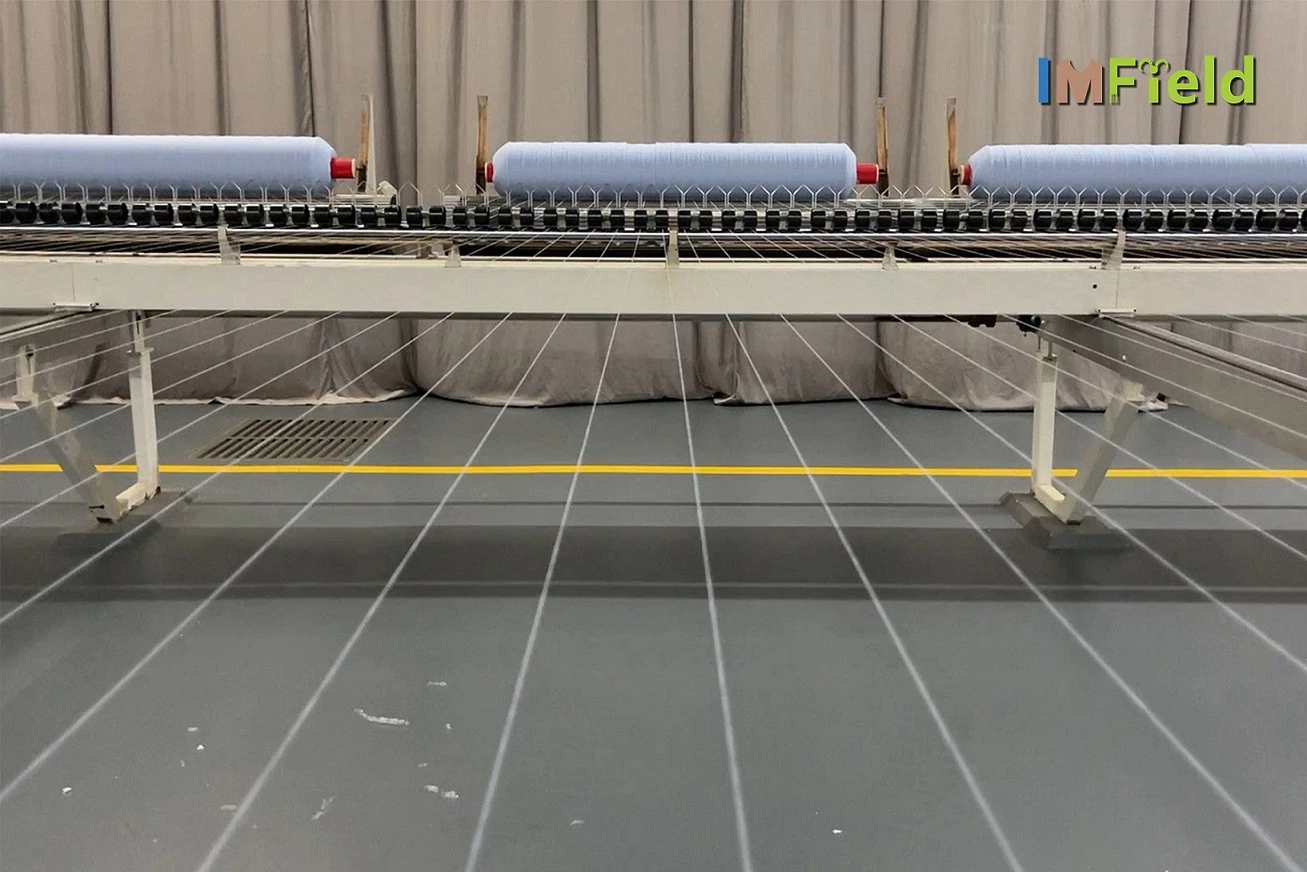
Bundan tashqari, bizda halqa yigiruv tizimi mavjud. Ushbu yigirish usuli to'qimachilik sanoatida keng qo'llaniladi. Bu hech bo'lmaganda kontseptual jihatdan eng qadimgi yigiruv tizimi, ammo texnologiya eski emas. Zamonaviy halqa yigiruv mashinasi yuqori darajadagi avtomatlashtirishga, avvalgidan ancha kam mehnatga va yuqori ishlab chiqarish sifatiga ega.
Uning ishlash printsipi shundan iboratki, mokining o'rash tezligi g'altakning bo'shatish tezligidan tezroq bo'lib, qalin iplarni ingichka ipga aylantiradi va ipning mustahkamligini yaxshilaydi.

Nihoyat, biz ikkita ipni bir-biriga aylantiramiz va ularni barabanga o'ramiz, har bir tambur 1 kg atrofida kaşmir ipni tashkil qiladi.
Ip yigirish tugallandi. Rasmda bu Nm. Odatda trikotaj buyumlarida ishlatiladigan 2/26 kaşmir ip.

